ニュースの概要
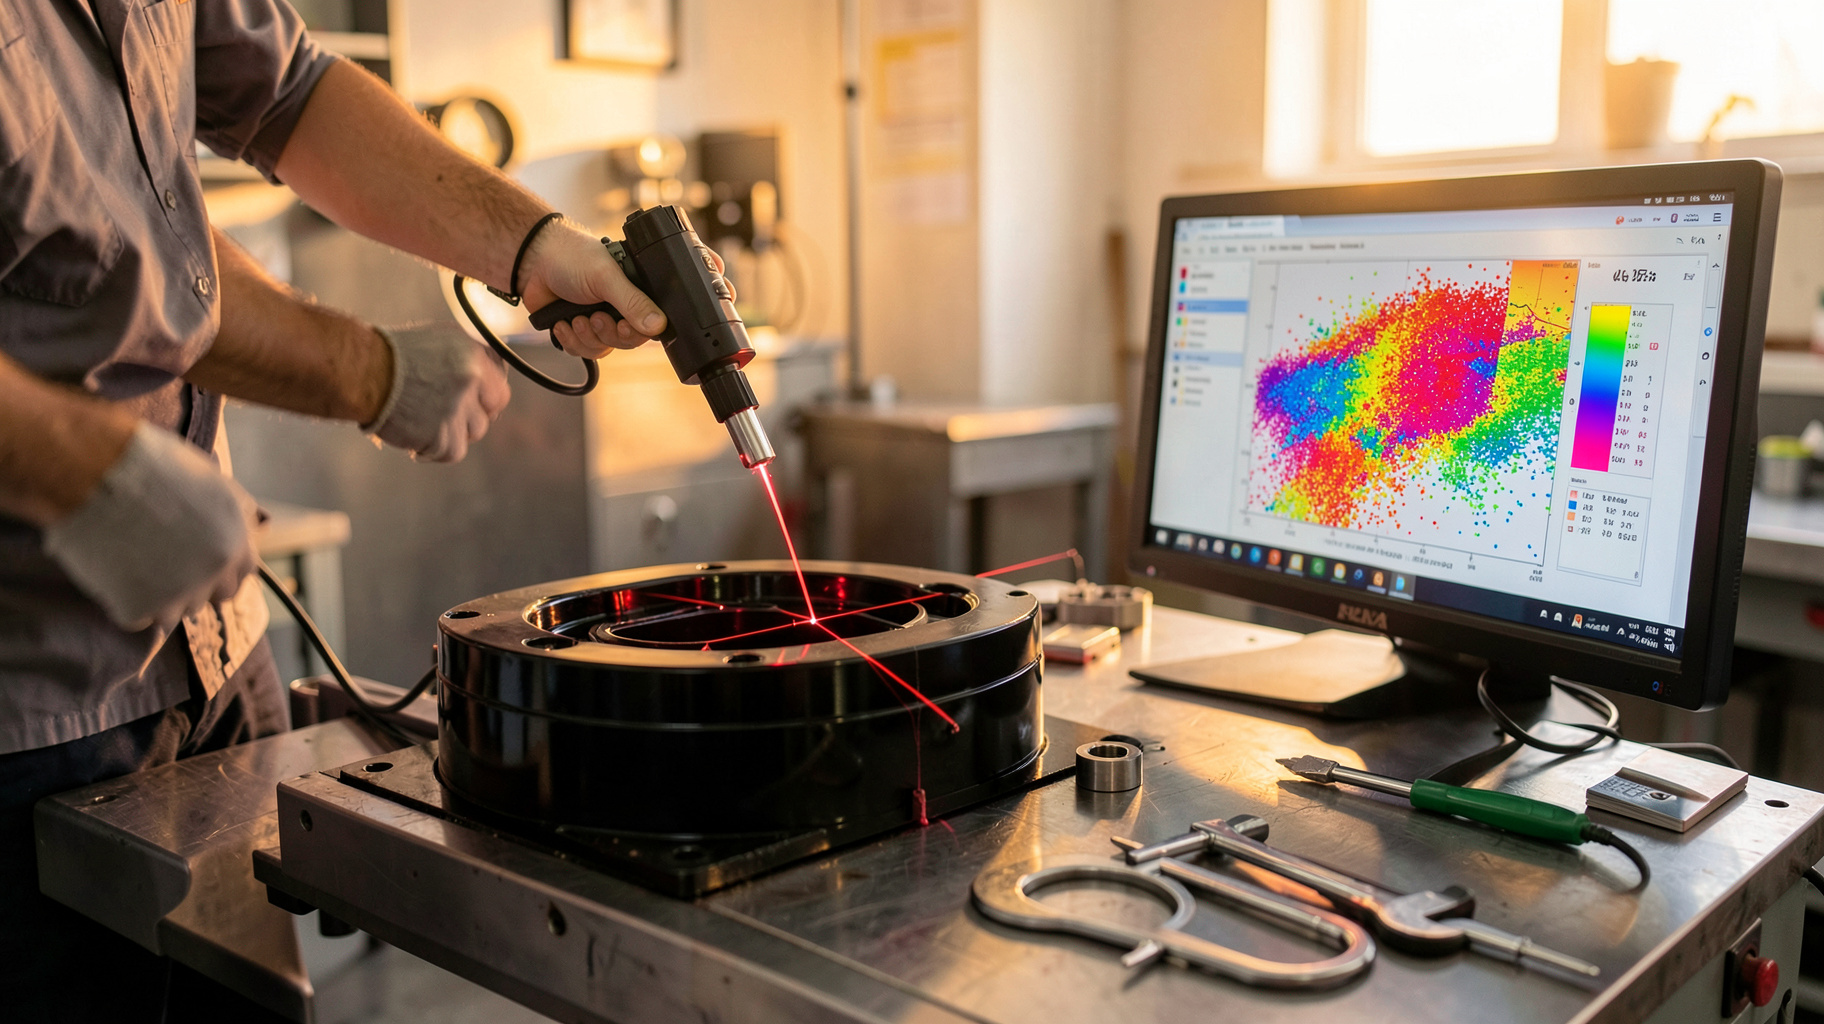
FAROは、Creaform製レーザーラインプローブ向けの画像処理アルゴリズムを改良したと発表した。暗い色の部品、光を強く反射する面、明暗差の大きい面は、従来からレーザー測定が苦手とする対象である。今回の更新で、こうした表面でもスキャン結果のばらつきを抑え、データ取得までの時間を縮められるという。対象はQuantum X FaroArmシリーズと、8軸のMaxワークフローである。想定される用途は、射出成形金型の寸法確認、摩耗状態の把握、補修後の検証などだ。金型の保守現場では、測りたい面の状態そのものが精度を左右してきた。その壁に手が入った点が今回の要点である。
引用元: FARO、難表面の測定時間を短縮するレーザーラインプローブ更新を発表(MoldMaking Technology)
分析・見解
測定の難しさは「機械」より「表面」にあった
レーザーラインプローブは、細い線状のレーザーを部品に当て、反射の形から立体形状を読み取る装置である。ところが、黒く塗装された面や鏡のように磨かれた面では、光が吸われたり、思わぬ方向へ跳ね返ったりする。光沢のある射出成形金型や、黒染めされた鋼材の部品は、まさにこの条件に当てはまる。すると線の位置を正しく拾えず、点がまばらになったり、ノイズが混じったりする。現場では、白い現像スプレーを薄く吹いて表面を整えてから測る方法が長く使われてきた。しかしスプレーには厚みがあり、数μmから十数μmの誤差要因になる。金型に薬剤を付ければ、拭き取りの手間も増える。磨き込んだ鏡面の金型ほど、この前処理が嫌われる。
画像処理の改良がもたらすのは速度より再現性
今回の更新はハードの交換ではなく、取り込んだ画像をどう解釈するかというソフト側の改良である。既存の装置で効果が出るなら、設備投資の負担は小さい。注目したいのは時間短縮の中身だ。測定そのものが速くなるというより、取り直しや後処理が減ることで、データが使える状態になるまでの時間が縮む。測定機器の各社が、露光の自動調整やノイズ点の除去といった画像側の工夫を競っている。同じ部品を誰が測っても近い結果になれば、担当者の勘に頼る部分も減る。属人化しやすい測定工程を標準化できる点は、速度以上に価値がある。
補修前後の比較で効くのは、小さな誤差の積み重ね
金型の補修では、溶接や研磨で盛った量と削った量を、設計値や補修前の形状と比べて確かめる。ここで求められるのは、数十μm単位の差を見分ける力だ。測定値が表面の色や艶で揺れると、補修の効果なのか測定のぶれなのか区別がつかなくなる。再現性が上がれば、前回の測定との差をそのまま摩耗量として読める。たとえば入れ子ごとに摩耗量を並べれば、どの部位から先に手を入れるべきか、根拠を持って説明できる。摩耗の進み方を履歴として積み上げれば、次の補修時期の予測にも使える。
他の手法との役割分担は今後も残る
ただし万能になったわけではない。深いリブの底や細い溝では、レーザー線そのものが届かない。そうした箇所は接触式の測定や型取りが引き続き必要になる。三次元測定機とスキャナを使い分ける運用は、面の測定が速くなるほど、役割の線引きが重要になる。また、取得した点群を設計データと重ねて色分け表示する作業は、データが汚れていると手戻りが増える。きれいな点群は後工程の時間も縮める。今回のニュースは、測定の入口が広がったという意味で読むのが妥当だ。
ビジネスへの影響
測定外注の見直しと、社内測定の線引き
金型を保有する企業は、まず測定を外部に頼んでいる範囲を洗い出したい。暗色や光沢の面が理由で外注していた測定があるなら、自社の設備で対応できる可能性が出てくる。外注すると、依頼から結果の受け取りまで数日かかることが多い。金型の保管場所と測定室が離れている工場では、搬送の手間もかかる。社内で当日中に結果が出れば、補修を続けるか、そのまま成形に戻すかの判断が早まる。成形機が止まっている一日の損失は大きく、この差は測定費用より重い場合がある。
測定結果を補修の根拠として残す仕組み
測定の精度が揃うと、補修記録そのものが資産になる。補修前、補修後、量産百回後といった節目で同じ手順のスキャンを残せば、摩耗の進行を数字で追える。取引先に対しても、補修後の寸法を根拠付きで報告でき、信頼につながる。手順書には、測定姿勢、スキャン回数、基準点の取り方まで書いておくと、担当が替わっても結果が揃う。測定担当者への教育時間も、あわせて記録しておきたい。
対応機種と作業環境を先に確認する
今回の対象はQuantum X FaroArmシリーズと8軸Maxワークフローに限られる。既に別の機種を使っている場合は、更新の対象外になる点に注意したい。また、効果の程度は部品の材質や仕上げで変わるため、実機での確認が欠かせない。先に自社の代表的な金型を二、三個選び、スプレーの有無、取り直しの回数、報告書までの時間を比べるとよい。数字で示せれば、投資の稟議も通しやすい。発表内容だけで判断せず、自社の金型で試すことが最も確実である。
