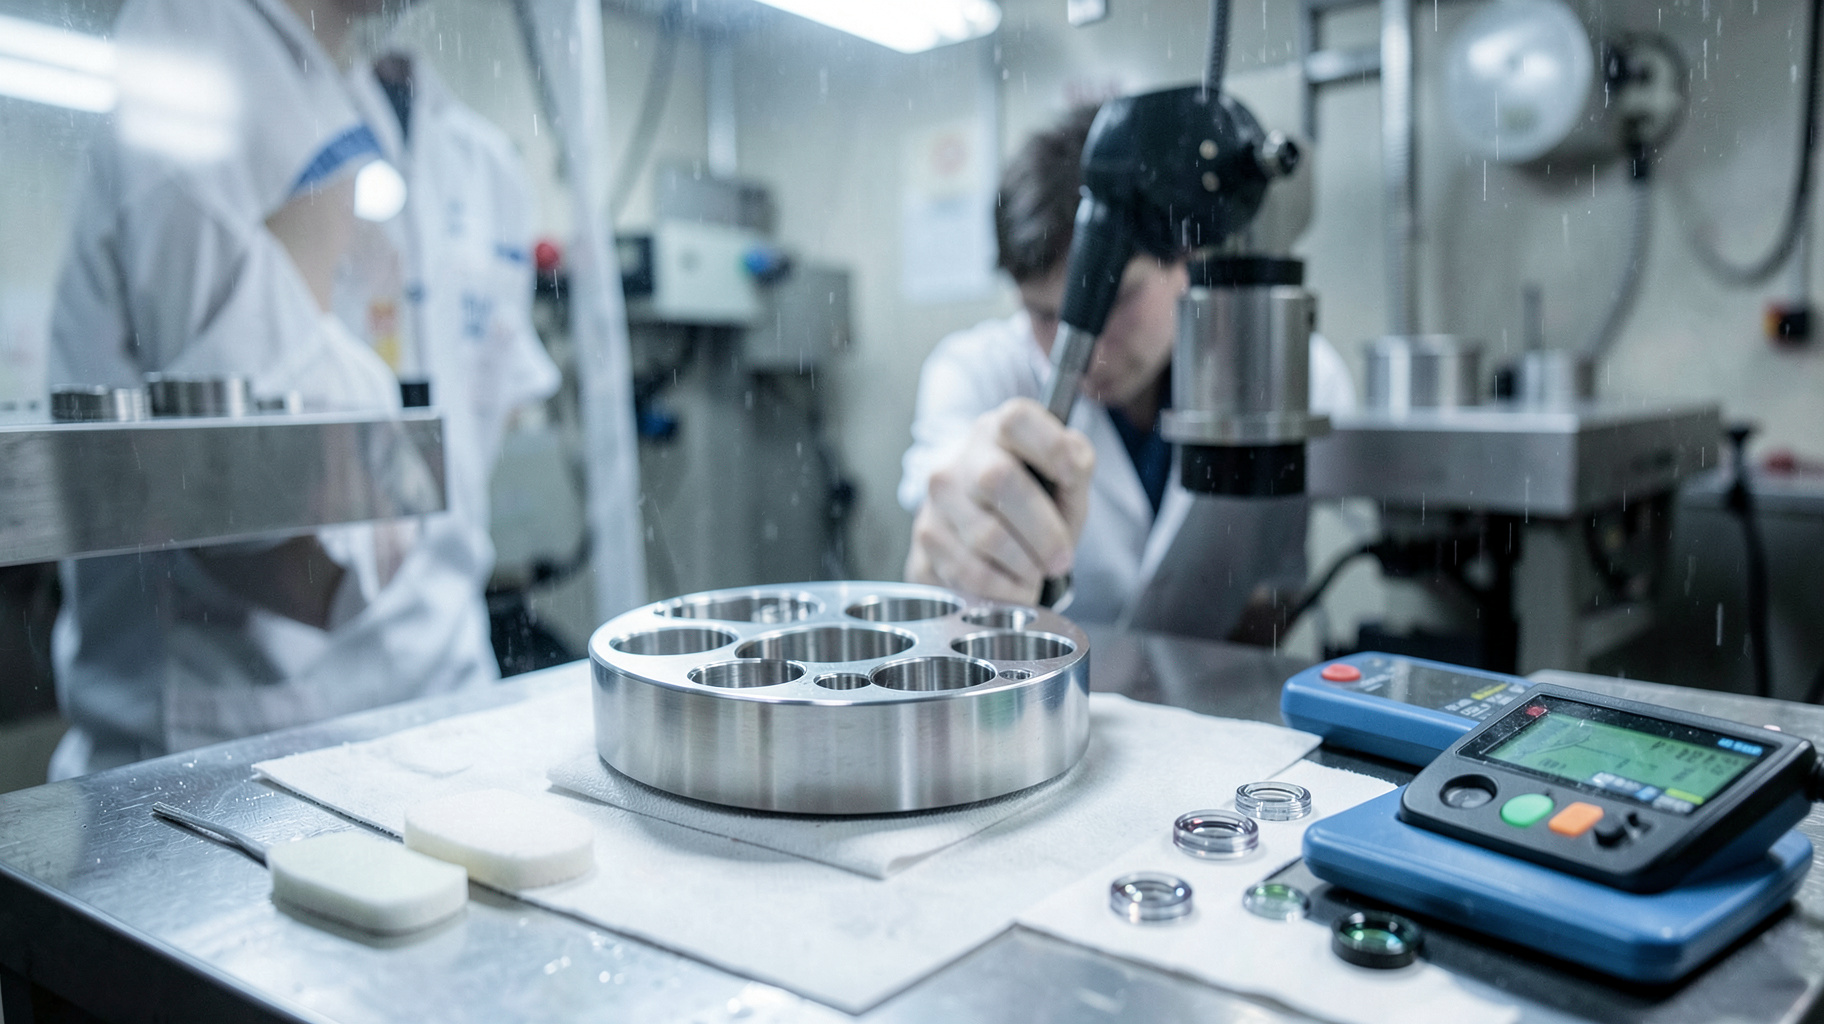
ニュースの概要
グローバルインフォメーションが、多キャビティ光学金型の市場規模を2026年から2032年まで予測した調査レポートを紹介しています。多キャビティ金型とは、一度の成形で複数の製品を同時につくれるよう、型の中に複数のくぼみを設けた金型のことです。光学分野では、スマートフォンのカメラ、車載センサー、AR・VR機器、医療用内視鏡などでレンズの需要が増え、量産効率を高める手段としてこの方式が選ばれる場面が広がっています。レポートは地域別、用途別、材料別に市場を分けて見通しを示す構成ですが、詳細な数値は有料版に限られます。本稿では、市場の拡大そのものよりも、現場で金型を預かる側に何が起きるのかを読み解きます。
引用元: 多キャビティ光学金型市場 | 市場規模 分析 予測 2026-2032年 【市場調査レポート】(グローバルインフォメーション)
分析・見解
一度に16個つくる金型は、1個の不良も16個に広がる
多キャビティ金型の魅力は、わかりやすい。キャビティ(=製品の形をした型のくぼみ)が8個なら、1回の成形で8個できる。16個なら16個だ。1個あたりのコストは大きく下がる。
だが裏返すと、弱点も同じ倍率で増える。たとえば、ある1つのくぼみの鏡面にわずかな曇りが出たとする。単一キャビティなら不良は1個で済む。16個取りでは、その1カ所を含めた全ショットで、同じ不良が連続して出続ける。しかも16個のうち1個だけが悪いと、目視では見つけにくい。光学レンズでは、数百ナノメートル単位の面粗さの乱れが、像のにじみに直結する。
市場が伸びるほど、均一性の要求が厳しくなる
光学部品の需要を押し上げているのは、スマートフォンの多眼カメラ、車載カメラ、ライダー、そしてAR・VR機器である。車載用は特に、一台あたりのカメラ数が年々増え、しかも十年単位の耐久性を求められる。
量が増えるほど、メーカーは1型あたりの取り数を増やしたくなる。ところが取り数を増やすと、型の中で樹脂の流れや温度に差が生まれやすくなる。中央のくぼみと端のくぼみで、収縮率が違ってしまう。つまり、市場の拡大とは、同じ品質を16カ所で同時に出し続けるという、難しい要求が増えることでもある。
見落とされがちな主役は、成形後の保全工程
報道や調査レポートは、新しい金型の設計や材料、成形機の話に偏りやすい。しかし現場で歩留まりを左右するのは、型を使い続けるあいだの手入れだ。
樹脂から出る微量のガスは、ベント(=空気とガスの逃げ道)に少しずつ付着する。ガスが抜けにくくなると、くぼみの端で樹脂が焼けたり、充填が不足したりする。この汚れは、取り数が多いほど溜まる場所が増え、しかも場所ごとに進み方が違う。
ここに、1つの独自の見方がある。多キャビティ化の競争は、「新しい型をつくる力」から、「同じ型を長く同じ状態に保つ力」へと、勝負の軸が移りつつあるのではないか。自動車の世界で、新車の性能より整備網の質が評価されるようになった流れに近い。
2032年に向けて、保全を前提にした設計が増える
今後は、金型を設計する段階から、洗浄や補修のしやすさを織り込む動きが強まるだろう。たとえば、入れ子(=くぼみ部分だけを交換できる部品)を採用すれば、傷んだ1カ所だけを取り替えられる。また、キャビティごとに圧力や温度のセンサーを入れる例も増えている。
一方で、こうした高度な金型ほど、扱える整備業者は限られる。ここに専門の保全サービスの需要が生まれる。
ビジネスへの影響
金型の購入価格より、保全費を含めた総額で比べる
多キャビティ光学金型は、一式で数千万円に達することも珍しくない。購入時の見積もりだけで比較すると、数年後に思わぬ費用が出る。
比較の際は、次の三点を確認したい。第一に、入れ子の交換が可能か。第二に、清掃のために型をどこまで分解する必要があるか。第三に、補修の際に精度を再び出せる業者が国内にいるか。この三点で、同じ価格でも5年後の総額が大きく変わる。
点検の頻度を、ショット数で決める
多くの工場は、月に一度などの暦で保全日を決めている。しかし光学金型の汚れは、時間でなく成形したショット数に比例して進む。たとえば、10万ショットごとに鏡面とベントを確認する、と決めておく。
加えて、キャビティごとの寸法や外観を記録に残すと、どの穴から劣化が始まるかが見えてくる。傾向がわかれば、全体を止めずに悪い穴だけを先に手入れできる。
自社で抱えず、外部の専門業者を使い分ける
鏡面の清掃や微細な補修は、経験と専用設備が要る。自社に人を置くより、必要な時だけ外部へ出すほうが、稼働率の面でも有利なことが多い。
ただし、依頼先は選びたい。見るべきは、作業前後の面粗さを数値で報告できるか、納期が何日か、型の預かり中の管理体制が整っているかだ。最初は優先度の高い一型から試し、結果を見て範囲を広げるのが堅実である。
